

 Eng



 Domov / Zprávy / Zprávy průmyslu / Vysoce přesné lisování: Tolerance, nástroje, materiály a průvodce zdroji
Vysoce přesné lisování: Tolerance, nástroje, materiály a průvodce zdroji
 2026.10.22
 Zprávy průmyslu
Kontaktní pružina 0,4 mm z nerezové oceli pro miniaturní jistič nese ±0,03 mm na kontaktní mezeře, limit otřepů 0,02 mm a rovinnost 0,05 mm přes rozpětí 25 mm. Lis, který jej tvoří, může být 45tunový stroj – na technickém listu nic pozoruhodného. To, co ve skutečnosti dělá tuto část „vysokou přesností“, je vše kolem lisu: rozložení pásu, vůle matrice, certifikát materiálu, senzor v matrici, který zastaví zdvih, když se střela nevysune, a zpráva o rozměrech, která cestuje se zásilkou.
Pracovní definice je tedy tato: vysoce přesné lisování je proces progresivního lisování, ve kterém jsou rozměrová tolerance, výška otřepů, rovinnost a opakovatelnost šarže řízeny natolik přísně, že díl může jít rovnou do montáže bez třídění, přepracování nebo 100% kontroly. Vše, co následuje, vysvětluje, jak je tato kontrola navržena, co stojí, kde tiše selhává a jak ji může kupující specifikovat a kvalifikovat, aniž by objevil problémy po šesti týdnech výroby.
Před podrobnostmi stojí za to uvést tři závěry:
- Přesnost je navržena do součásti a nástroje, není nastavena na lisu. Zhruba 70–80 % dosažitelné tolerance je fixováno geometrií součásti, výběrem materiálu a konstrukcí matrice před prvním zdvihem.
- Tolerance a náklady spolu lineárně nesouvisí. Utažení nekritického rozměru od ±0,20 mm do ±0,05 mm je téměř volné; kritické utažení od ±0,05 mm do ±0,02 mm může zvýšit náklady na nástroje o 30–60 %.
- Většina úniků kvality u lisovaných součástí má původ ve variabilitě materiálu a opotřebení nástroje, nikoli v přesnosti stroje. Kupující, kteří řídí tyto dvě proměnné, mají zřídka argumenty tolerance.
Co znamená vysoce přesné lisování v praxi
Neexistuje žádná univerzální norma, která by definovala „vysokou přesnost“ ražení. Různí dodavatelé kreslí čáru na různých místech, a proto je nákupní objednávka, která jednoduše říká „vysoká přesnost“, téměř bezvýznamná. Důležité je toleranční pásmo, které jsou nástroje vyrobeny tak, aby držely po celou dobu výroby, nejen na prvním vzorku.
Užitečným způsobem, jak zajistit schopnost rámu, je třída tolerance, protože třída řídí rozpočet na nástroje, metodu kontroly a objem, při kterém ekonomika stále funguje.
| třídy | Tolerance kritických vlastností | Výška otřepu (typická) | Rovinnost nad 100 mm | Reprezentativní části |
|---|---|---|---|---|
| Obecný plech | ±0,20 mm | ≤0,10 mm | 0,30 mm | Držáky, kryty, panely podvozku, montážní desky |
| Přesné ražení | ±0,05 mm | ≤0,05 mm | 0,10 mm | Pláště konektorů, stínící plechovky, svorky, držáky přípojnic |
| Vysoce přesné lisování | ±0,02 mm, u vybraných prvků až ±0,01 mm | ≤0,02–0,03 mm | 0,05 mm | Kontaktní pružiny, komponenty relé, lamely motoru, pouzdra snímačů, malé přesné sestavy |
V této tabulce stojí za zmínku dvě věci. Za prvé, požadavek na otřepy je v praxi obvykle nejtvrdším omezením. Limit otřepů 0,05 mm na dílu o tloušťce 0,3 mm zní skromně, dokud nezohledníte opotřebení razníku při 500 000 úderech. Za druhé, na kvalifikaci „vybrané funkce“ záleží: žádný nástroj neudrží ±0,01 mm všude a výkres, který to vyžaduje globálně, bude buď velmi vysoký, nebo nebude vůbec.
Přesnost přesahuje i dvourozměrnou kresbu. Díl může být rozměrově dokonalý a přesto může selhat kvůli zkroucení, vyklenutí, stavu hran nebo zbytkovému napětí, které se otevře po pokovení. Zkušení kupující specifikují tyto vlastnosti výslovně.
O přesnosti se rozhoduje před zahájením tisku
Když se lisovaný díl vychýlí z tolerance, instinktivní otázka zní: "co je na stroji špatně?" Téměř nikdy to není stroj. Čtyři páky řídí výsledek a jsou nastaveny v tomto pořadí.
Návrh dílu a návrh pro výrobu
Nejčastější příčinou necitovatelného projektu vysoce přesného lisování je výkres zděděný z procesu obrábění nebo tlakového lití. Obráběné díly běžně vyžadují ostré vnitřní rohy, hluboké úzké kapsy a variace tloušťky stěny, které lisovnice nemůže ekonomicky reprodukovat. Revize vhodná pro lisování – přidaný reliéf, upravené poloměry ohybu, přeorientované prvky tak, aby seděly na jedné stanici – často snižuje náklady bez dotyku funkce.
Minimální poloměr ohybu je dobrou včasnou kontrolou. U měkké oceli lze dosáhnout vnitřního poloměru 0,8–1,0 násobku tloušťky materiálu bez praskání; u austenitické nerezové oceli povolte zhruba dvojnásobnou tloušťku kvůli mechanickému zpevnění a odpružení. Cokoli těsnějšího vyžaduje buď jiný materiál, žíhání mezi operacemi nebo přepracování.
Vůle matrice a rozložení pásu
Řezná vůle je typicky 5–8 % tloušťky materiálu na stranu u uhlíkové oceli, o něco menší u nerezové oceli a mosazi, o něco více u hliníku. Příliš malá vůle zvyšuje děrovací sílu, urychluje opotřebení a vytváří sekundární smyk a vyšší otřepy; příliš mnoho způsobuje převrácení, drsnou lomovou plochu a otřepy, které se spíše ohýbají než stříhají.
Rozvržení proužků řídí opakovatelnost stejně jako samotná matrice. Pilotní otvory, které lokalizují každou stanici, přiměřená šířka nosiče, konzistentní šířky můstků mezi díly a vyvážený tok materiálu kolem pásu, to vše snižuje poziční chybu. Při vysoce přesné práci je pás často navržen tak, aby kritické prvky byly vytvořeny ve stejné stanici, spíše než aby se znovu registrovaly po proudu – každá přeregistrace je příležitostí k chybě při stohování.
Konzistence materiálu
Forma postavená pro substrát 180 HV bude produkovat různé rozměry, když dorazí cívka o 220 HV, protože odpružení se mění s mezí kluzu. Kolísání tvrdosti mezi cívkami 20 HV je běžné u komerčních jakostí a stačí k posunutí úhlu ohybu o 0,5–1,5 stupně. Kupující nakupující vysoce přesné výlisky by měli očekávat příchozí materiálové certifikáty s tvrdostí a mechanickými vlastnostmi a dodavatelé by je měli odebírat. Pokud je požadavek skutečně přísný, specifikujte rozsah tvrdosti spíše než jen jakost.
Řízení procesu na podlaze
Opotřebení umístí. Uhlíková ocel s progresivním lisováním obvykle potřebuje přebroušení každých 100 000–300 000 zdvihů v závislosti na tloušťce a povlaku; nerez je tvrdší na nástroje. Spolehlivého dodavatele s vysokou přesností odlišuje harmonogram přebroušení řízený naměřenou výškou otřepu a rozměrem součásti, nikoli poruchou. Snímače v matrici pro detekci špalků, polohu pásu, chybné podávání a zapojení pilota jsou standardem u seriózních nástrojů, protože převádějí zmetkovou událost na zastavený lis místo 5 000 podezřelých dílů.
Procesní řetězec za vysoce přesným lisovaným dílem
Vysoce přesné lisování je zřídka jedinou operací od cívky po přepravní krabici. Pochopení řetězce pomáhá kupujícímu vidět, kde stojí náklady a kde se skrývá riziko.
Blanking, piercing a formování
Progresivní raznice kombinuje vysekávání, děrování, vrubování, ohýbání, kreslení a ražení na 6–20 stanicích. Každá stanice provede jeden přírůstek geometrie a díl zůstane připojen k pásu až do konečného odříznutí. Výhoda přesnosti pochází z toho, že součást nikdy neuvolníte: nikdy se znovu neupevňuje, takže výchozí strategii udržuje nástroj spíše než operátor.
Funkce in-die
Moderní vysoce přesné nástroje často obsahují funkce, které bývaly druhotnými operacemi. Závitování v zápustce, nýtování v zápustce, vypichování v zápustce, řezání laserem v zápustce pro prvky, které by jinak vyžadovaly samostatný průchod, a měření kritického rozměru v zápustce, to vše snižuje manipulaci. Manipulace je místo, kde se ztrácí přesnost – pokaždé, když součást opustí jeden stroj a vstoupí do jiného, objeví se nový přípravek a nová sada tolerancí.
Sekundární operace a montáže
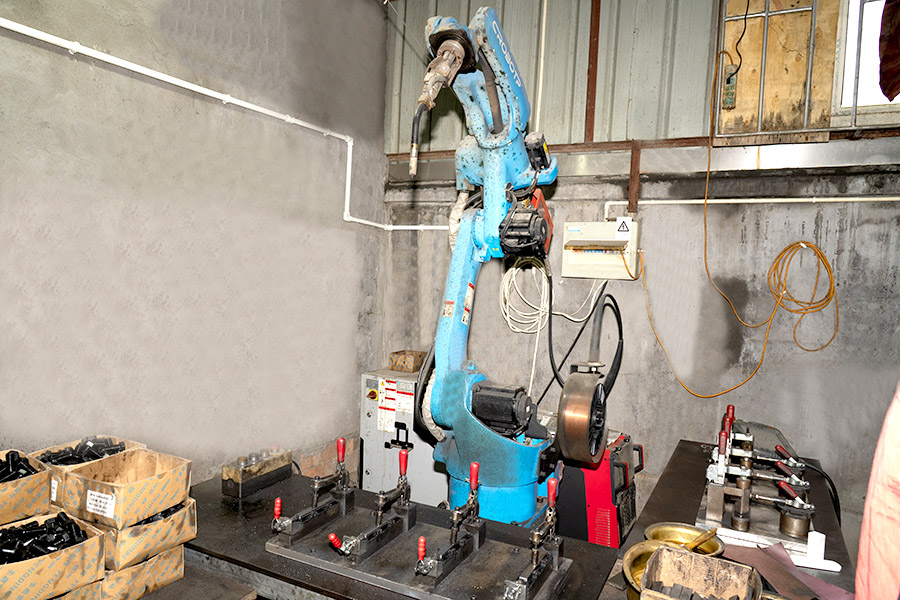
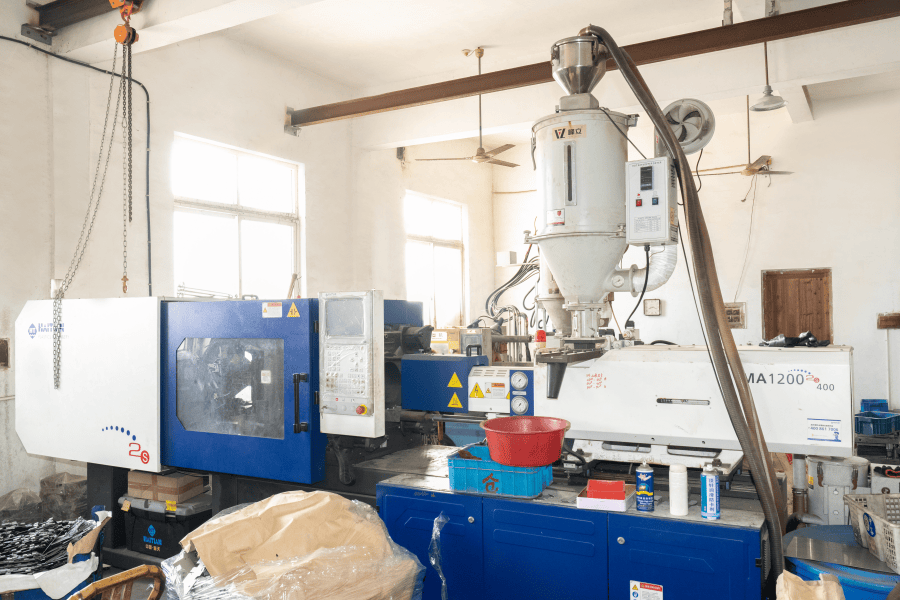
Ne všechno lze nebo by mělo být provedeno v kostce. Odjehlování, omílání, tvarování závitů, svařování, vkládání plastových nalisovaných forem a montáž několika lisovaných dílů do podsestavy jsou běžné následné kroky. Když součást potřebuje dvě vyražené poloviny, svar, závitovou vložku a plastový prvek, konsolidace této práce s jedním dodavatelem odstraní hromadu tolerancí, která se objeví, když tři prodejci pracují podle své vlastní interpretace výkresu.
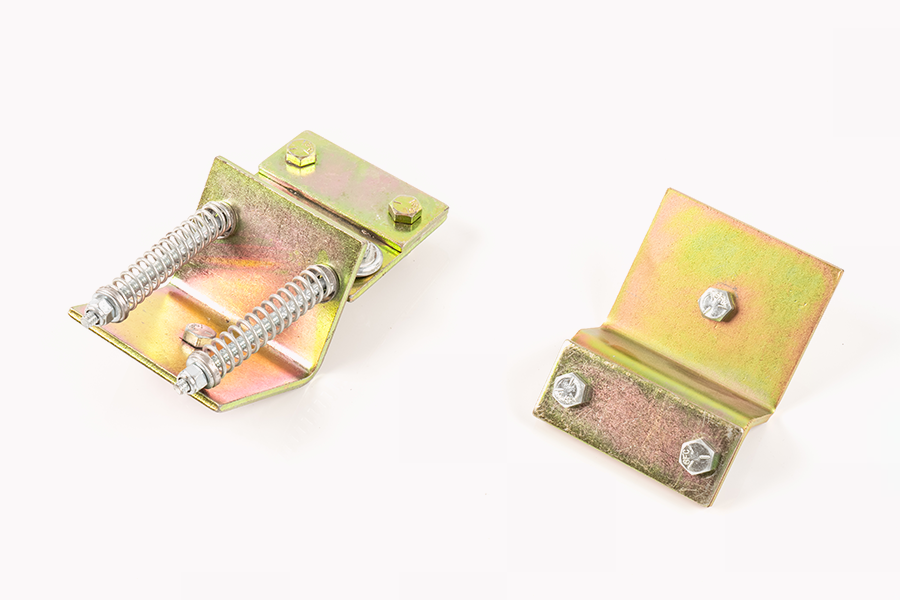
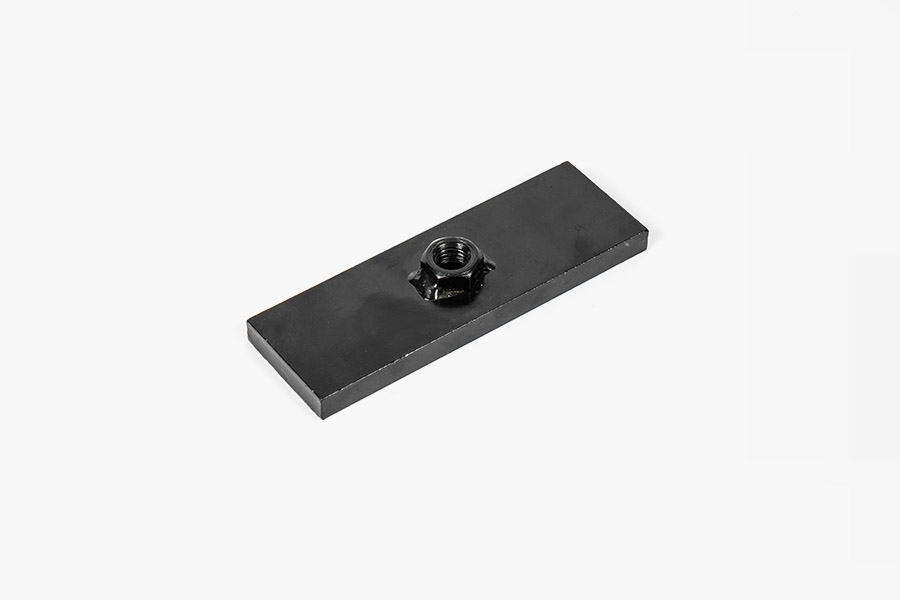
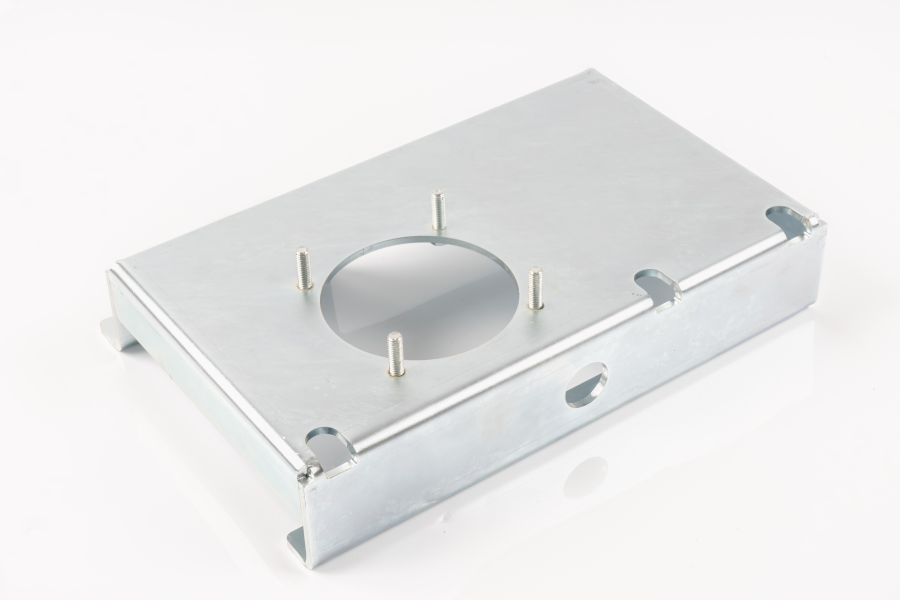 Zakázkové sestavy a podsestavy Zakázkově vyrobené sestavy a podsestavy, které konsolidují lisování, svařování, instalaci spojovacích prvků a konečnou úpravu pro snížení tolerancí od více dodavatelů. Zobrazit produkt →
Praktické pravidlo: pokud má sestava více než tři součásti a shoda mezi nimi je funkčně kritická, pořiďte si sestavu, nikoli jednotlivé díly. Rozměrové spory mezi dvěma dodavateli, kteří každý tvrdí, že jsou v rámci své vlastní tolerance, je nákladné řešit.
Výběr materiálu Nastavuje toleranční strop
Žádná konstrukce lisovnice nekompenzuje nevhodný substrát. Materiál určuje zpětné odpružení, dosažitelné otřepy, míru opotřebení nástroje a to, jak moc se bude díl pohybovat po pokovení nebo tepelném zpracování.
| Materiál | Typická tloušťka | Tvařitelnost | Odolnost proti korozi | Kam se to hodí |
|---|---|---|---|---|
| Uhlíková ocel válcovaná za studena (SPCC / DC01) | 0,2–3,0 mm | Výborně | Žádný bez povlaku | Vnitřní držáky, konstrukční díly, nákladově citlivé komponenty |
| Elektrogalvanizovaná ocel (SECC) | 0,3–2,0 mm | Dobře | Mírný | Elektrické skříně, šasi, hardware |
| Žárově pozinkovaná ocel (SGCC) | 0,4–3,0 mm | Dobře | Dobře | Venkovní kryty, konstrukční kování |
| Nerez 301/304 | 0,1–2,0 mm | Mírný, high springback | Výborně | Pružiny, kontakty, části spotřebičů a potravin |
| Nerez 316 | 0,2–1,5 mm | Mírný | Velmi dobrý, odolný vůči chloridům | Námořní, chemické a lékařské kryty |
| Hliník 5052/1060 | 0,3–3,0 mm | Dobře, low springback | Dobře when anodised | Lehká pouzdra, chladiče, kryty |
| Mosaz C2680 / měď C1100 | 0,1–1,5 mm | Výborně | Dobře | Svorky, přípojnice, kontakty, vodivé části |
| Pružinová ocel 65Mn / 301 | 0,1–1,2 mm | Spravedlivé, vyžaduje úlevu od stresu | Nekvalitní bez povlaku | Spony, pružiny, přídržné prvky |
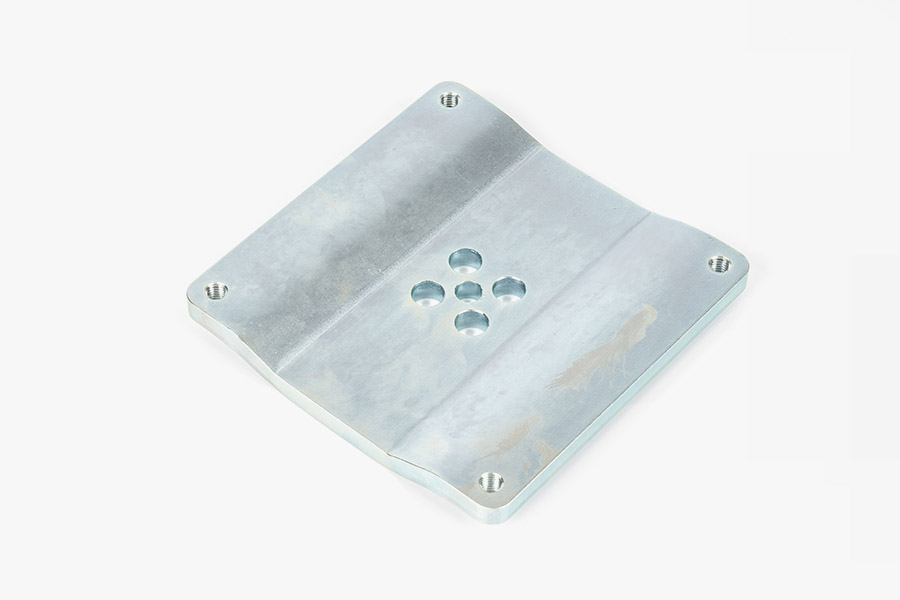
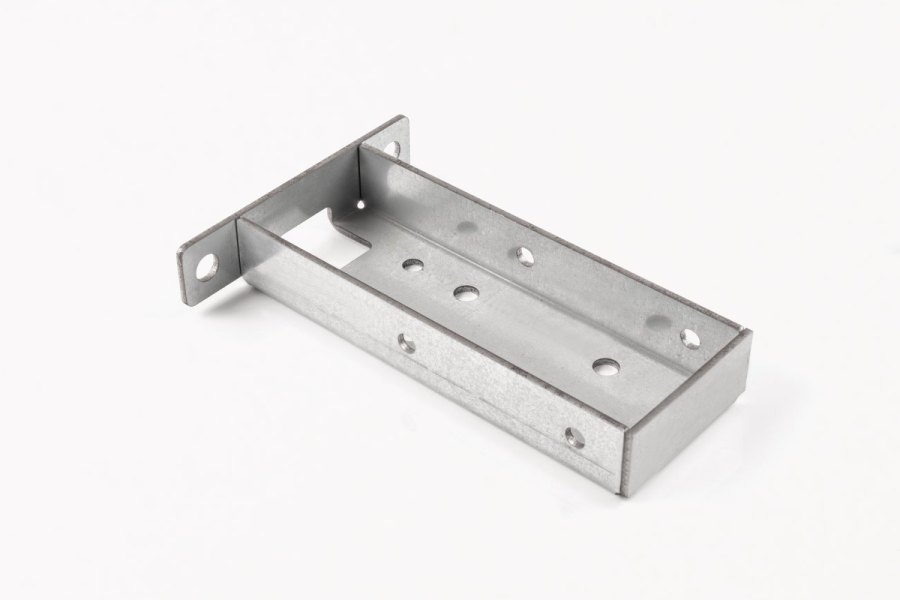 Lisování kovových dílů pro přesné aplikace Přesné lisované kovové díly pro automobilový průmysl, elektroniku, spotřebiče a nová energetická zařízení s rozměrovou přesností, pevností a rovinností vhodné pro rámy, pouzdra a konektory. Zobrazit produkt →
Dvě materiální rozhodnutí způsobují více přepracování než kterákoli jiná. Prvním je nahrazení "dostatečně blízké" třídy pro úsporu nákladů: SECC místo SPCC mění stav povrchu a tření v matrici a může posunout tvarované rozměry o několik setin milimetru. Druhým je ignorování směru zrna. Ohýbání rovnoběžně se směrem válcování způsobuje praskání na užších poloměrech než ohýbání přes něj, takže součást, která se vytvoří dokonale v jedné orientaci, může selhat, když se cívka otočí.
Tolerance tloušťky v surové cívce je dalším tichým přispěvatelem. Komerční cívka se běžně dodává s přesností ±0,05 mm nebo ±10 % jmenovité hodnoty, podle toho, která hodnota je větší. Na 0,5 mm dílu požadujícím celkovou výšku ±0,03 mm může samotná tolerance cívky spotřebovat celý rozpočet. Kupující v tomto rozsahu by měli specifikovat užší toleranci tloušťky materiálu a očekávat, že za to zaplatí.
Jak se k sobě hodí tolerance, GD&T a inspekce
Výkres plný popisků ±0,02 mm bez základů a bez uvedené metody kontroly je výzvou ke sporu. Geometrické kótování a tolerování to řeší definováním funkčních základů a oddělením velikosti od tvaru, orientace a polohy. Označení polohy Ø0,05 mm u MMC na dvou montážních otvorech například říká výrobci nástrojů, čeho přesně musí matrice dosáhnout, a říká inspektorovi přesně, co má měřit – a umožňuje bonusovou toleranci, kterou jednoduchá krabicová tolerance ±0,02 mm neumožňuje.
Ve fázi nabídky stojí za to dohodnout se s kterýmkoli dodavatelem tři praktické konvence:
- Které charakteristiky jsou kritické, které jsou hlavní a které jsou pouze referenční. Většina výkresů nerozlišuje, takže se vše kontroluje a vše stojí peníze.
- Schopnost procesu se zaměřuje na kritické charakteristiky. Cpk 1,33 je běžná základní linie, 1,67 pro automobilové díly nebo díly související s bezpečností.
- Zda je první kontrola výrobku celorozměrovým rozvržením nebo omezenou kontrolou a zda se musí opakovat po jakékoli úpravě nástroje.
Kontrolní zařízení by mělo odpovídat toleranci, nepřekračovat ji o tolik, aby dominovaly náklady na měření. Typický vysoce přesný pracovní postup používá souřadnicový měřicí stroj pro první výrobky a složitou geometrii, optický nebo kamerový systém pro ploché prvky a otřepy, profilový projektor pro rádiusy a úhly, drsnosměr pro stav hran a povrchu a ruční měřidla pro vysokofrekvenční kontroly na lince. Testování tvrdosti a měření tloušťky povlaku doplňují obraz dílů, které jsou tepelně zpracovány nebo pokoveny.
Kontrola tolerance v dílně je spíše statistickým cvičením než inspekcí. Kontrola každého 200. dílu a vykreslení kritických rozměrů ukazuje trend opotřebení nástroje dlouho předtím, než díl překročí toleranci, což umožňuje dodavateli přebrousit pod podmínkou, že dojde k selhání. Chcete-li se podrobněji zabývat chybami nahromadění a polohování, podívejte se na toto vysvětlení kontrola rozměrových tolerancí a chyb tvaru a polohy při vysoce přesném lisování .
Povrchová úprava, pokovování a tolerance, kterou vyžadují
Pokovování přidává kov. Vrstva zinku o tloušťce 10 µm na každé ploše zvětší část o tloušťce 0,50 mm na 0,52 mm, což je v pořádku pro držák a fatální pro zalisovanou svorku. Kupující by měli uvést, zda rozměry výkresu platí před dokončením nebo po dokončení – většina výkresů nikoli a výchozí předpoklad se mezi dodavateli liší.
| Dokončit | Typická tloušťka | Vliv na rozměry | Úvahy |
|---|---|---|---|
| Galvanické pokovování zinkem | 5–15 µm | Spotřebuje 10–30 µm celkového přídavku na obou stranách | Riziko vodíkové křehkosti u vysokopevnostních pružinových ocelí; nutné pečení |
| Zinek-nikl | 8–15 µm | Podobně jako zinek | Lepší výkon solného postřiku, vyšší náklady |
| Pasivace (nerez) | Méně než 1 µm | zanedbatelné | Odstraňuje volné železo; vzhled příliš nemění |
| Bezproudový nikl | 3–25 µm | Jednotné, ale musí být rozpočtováno | Dobře wear resistance and solderability |
| Pocínování | 3–10 µm | Malý, ale měřitelný na jemných vlastnostech | Především kvůli pájitelnosti |
| Pudr coat / e-coat | 40–100 µm | Významné; vyžaduje maskování kritických funkcí | Maskování zvyšuje náklady na manipulaci |
| Vibrační odstraňovač otřepů / bubnu | Odstraňuje 5–25 µm okrajového materiálu | Mění stav hran a může zaoblovat rohy | Často je nutné držet otřepy |
Na pořadí operací záleží stejně jako na samotném dokončení. Pokovování po tváření je normální; pokovení před tvářením popraská povlak při každém ohybu. K odlehčení pnutí na pružinové oceli by mělo dojít po tváření a před pokovením. A tam, kde je součást jak tepelně zpracována, tak pokovena, může tepelné zpracování posunout rozměry natolik, že následně bude vyžadovat operaci klížení.
Nástroje: The Real Cost Center
Při vysoce přesném lisování je nástrojem produkt. Tisk je zboží; matrice je duševní vlastnictví, které určuje, zda je součást v toleranci při zdvihu 800 000 a také při zdvihu 800. Kupující, kteří považují nástroje za dodatečný nápad, za to obvykle zaplatí dvakrát.
| Typ nástroje | Stanice | Ekonomický objem | Relativní cena nástroje | Poznámky |
|---|---|---|---|---|
| Jednostupňové | 1 | Méně než 5000 kusů ročně | 1× | Jednoduchá, pomalá, přesnost závislá na operátorovi |
| Sloučenina | 1 (prázdný a formulář dohromady) | 5 000–50 000 kusů | 2–3× | Dobře for flat parts with one forming step |
| Progresivní | 6–20 | 50 000 kusů a více | 5–15× | Výchozí volba pro vysoce přesnou práci |
| Přenést | Vícenásobné, část nesená mezi lisy | Velký objem, velké díly | Vysoká | Používá se tam, kde je díl příliš velký na proužek |
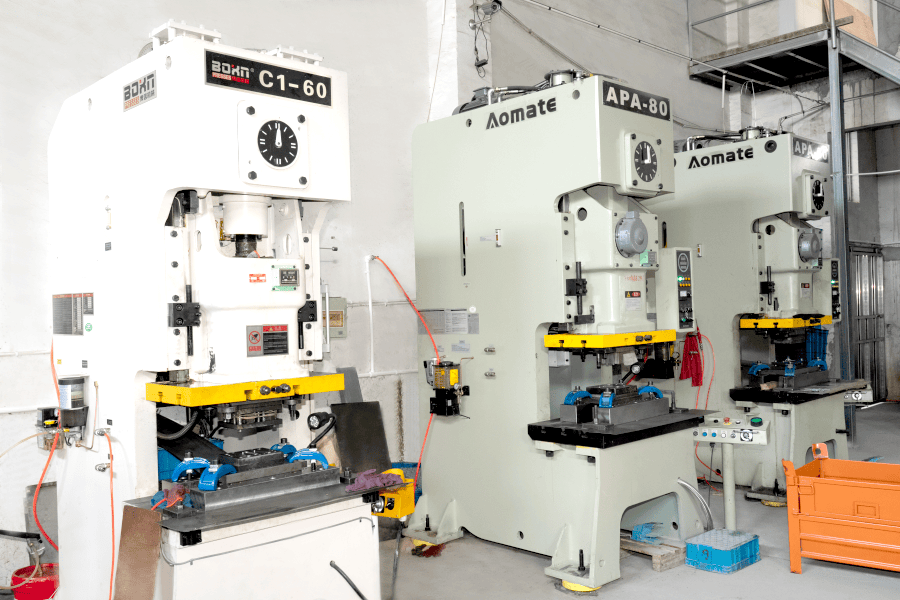 Zakázkové vysoce přesné lisovací služby Vysoká-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Zobrazit produkt →
Do každé diskuze o nástrojích patří pět komerčních podmínek a žádný z nich není obvykle dobrovolně nabízen:
- Vlastnictví. Komu patří matrice a za jakých podmínek ji může kupující vzít do jiného lisu? Nástroj, který se hodí pouze na lisovací lože jednoho dodavatele, má omezenou přenosovou hodnotu.
- Očekávaný zemřít život. Obvykle se uvádí v tahech před větší rekonstrukcí. Nástroj zkonstruovaný pro 300 000 úderů a nástroj vyrobený pro 3 000 000 vypadají v cenové nabídce podobně a výrazně se liší v pětileté ceně.
- Náhradní a opotřebitelné díly. Razníky, vložky a pružiny jsou spotřební materiál. Zda jsou skladovány lokálně nebo odeslány ze zámoří, určuje dobu zotavení po rozbití.
- Revizní politika. Kolik technických změn je zahrnuto, za jakou cenu a jak dlouho trvá implementace změny.
- Přídavek na přebroušení. Zápustka musí být navržena s dostatečným množstvím materiálu, aby byla před výměnou několikrát přebroušena. Nástroj obroušený na hranici svých možností v první den nemá žádnou životnost.
Doba realizace progresivní matrice v rozsahu 6–20 stanic je obvykle 4–8 týdnů včetně zkoušky a schválení prvního výrobku, delší, pokud se jedná o senzory v matrici, složité vačky nebo úzké tolerance polohy. Kupující, kteří plánují uvedení produktu na trh, by měli tuto dobu realizace považovat za součást kritické cesty, nikoli za detail, který je třeba vyřešit po zmrazení návrhu.
Když razítkování překonává jiné procesy a když ne
Vysoce přesné ražení není automaticky správnou odpovědí. Má vysoké fixní náklady a velmi nízké variabilní náklady, díky čemuž je nepřekonatelný co do objemu a pod pár tisíc kusů diskutabilní.
| Proces | Cena nastavení | Cena za kus 10 000 kusů | Dosažitelná tolerance | Nejlepší objemová kapela |
|---|---|---|---|---|
| Vysoká precision progressive stamping | Vysoká (tooling) | Velmi nízké | ±0,02 mm | 20 000 až několik milionů |
| Řezání laserem plus ohýbání | Velmi nízké | Střední | ±0,10–0,20 mm | 1 až 5 000 |
| CNC děrování | Nízká až střední | Nízká až střední | ±0,10 mm | 500 až 20 000 |
| Foto chemické leptání | Střední | Střední | ±0,02 mm on thin material | 1 až 100 000, pouze tenké díly |
| Tlakové lití plus obrábění | Vysoká | Nízká | ±0,05 mm | 10 000 a více, 3D geometrie |
Bod křížení není pevný. Jednoduchý plochý držák se dvěma otvory by mohl ospravedlnit nástroj na 3 000 kusů, protože samotný nástroj je levný. Složitá progresivní matrice s vnitřním závitováním a osmi tvářecími stanicemi může potřebovat 50 000 kusů, než vrátí nástroje. Upřímný způsob, jak se rozhodnout, je modelovat celkové náklady během očekávané životnosti produktu, včetně pravděpodobnosti změny designu – změna designu je levná s řezáním laserem a drahá s nástroji.
Pro produkty v sortimentu 2 000–20 000 kusů existuje užitečná střední cesta: vytvořte progresivní matrici s menším počtem stanic a zbývající operace, jako je řezání závitů a montáž, provádějte offline, dokud objemy neospravedlňují jejich přidání. To udržuje počáteční výdaje na nástroje nízké, aniž byste se zavázali k procesu, který se nebude škálovat.
Vady, které se projeví při vysoce přesném ražení
Téměř každá vada v přesném lisování má známou příčinu a známé protiopatření. Liší se v tom, zda dodavatel zařídil proces tak, aby jej včas zachytil. Níže uvedená tabulka obsahuje závady, které se nejčastěji vyskytují při vstupní kontrole.
| Defekt | Obvyklá příčina | Prevence |
|---|---|---|
| Otřepy nad limitem | Opotřebená vložka razníku nebo matrice, nesprávná vůle | Světlost 5–8 % na stranu, plánované přebroušení, výška otřepů monitorována jako trend |
| Rozměrový drift přes běh | Opotřebení nástroje, chyba podávání pásu, vstupní kolísání tvrdosti | Snímání v matrici, SPC pro kritické rozměry, materiálové certifikáty s rozsahem tvrdosti |
| Porucha zkroucení a plochosti | Nerovnoměrné zbytkové napětí, asymetrické tváření, špatná podpora pásu | Vyvážené rozložení pásů, žíhání pro odlehčení pnutí, in-line nivelace |
| Značky vytažení slimáka a kostky | Nedostatečný odlehčení, špatná geometrie matrice, slabé mazání | Senzory detekce slimáků, vakuová extrakce, povrchová úprava matrice |
| Škrábance a oděr | Nedostatečné mazání, hrubý povrch matrice | Potažené nástroje (TiN, DLC), mazivo přizpůsobené materiálu |
| Praskání v zatáčkách | Poloměr ohybu pod minimem, materiál je příliš tvrdý, směr zrna | Rádius alespoň 0,8–1,0 násobek tloušťky u měkké oceli, 2 násobek tloušťky u nerezové oceli; žíhání mezi operacemi |
| Pokovování puchýře nebo špatná přilnavost | Zbytkové lisovací mazivo, nedostatečná předúprava | Specifikovaný čisticí cyklus před pokovením, zkouška přilnavosti na prvním výrobku |
Jedna vada si zaslouží samostatnou zmínku, protože je při lisování neviditelná a objevuje se později: zbytkové napětí. Tvarovaný díl může v den výroby dokonale změřit a po pokovení, tepelném zpracování nebo po několika týdnech skladování se otevřít nebo zkroutit. Tam, kde je rovinnost funkčně důležitá, vyžádejte si žíhání pro odlehčení pnutí a kontrolu rovinnosti provedenou po dokončení, ne dříve.
Vytváření RFQ, které vrátí číslo s nabídkou
Většina zpoždění nabídky je způsobena dotazem, nikoli dodavatelem. Kompletní žádost o cenovou nabídku na vysoce přesné ražení obsahuje následující a dodavatel, který ji obdrží, může obvykle odpovědět do tří až pěti pracovních dnů.
- 2D výkres s úplným GD&T, vztažnými body a stanoveným tolerančním standardem, plus 3D model, kde je geometrie složitá.
- Třída materiálu, tloušťka s tolerancí, rozsah tvrdosti nebo tvrdosti a platná norma.
- Požadavek na povrchovou úpravu, včetně toho, zda rozměry platí před nebo po nátěru.
- Roční objem, velikost uvolnění objednávky a očekávaná životnost produktu. Tato tři čísla určují amortizaci nástrojů více než cokoli jiného na výkresu.
- Kritické vlastnosti funkce, explicitně označené. Vše ostatní lze považovat za referenční pro účely citování.
- Požadavky na dokumentaci kvality: zpráva o prvním článku, kontrolní plán, materiálové certifikáty, případně úroveň PPAP.
- Požadavky na balení a označování, včetně jakéhokoli schématu vratných kontejnerů.
- Místo určení a Incoterms, protože exportní balení a přeprava podstatně ovlivňují náklady na vykládku.
- Cílová cena a cílové datum zahájení výroby, pokud jsou pevné. Dodavatelé navrhnou proces kolem obou.
Nejčastějším opomenutím je objemový profil. Nabídka postavená na 100 000 kusech za rok a nabídka postavená na 2 000 kusech za rok s měsíčními verzemi se liší více než dvojnásobně v ceně za kus, protože nastavení, amortizace nástrojů a frekvence kontrol jsou rozloženy do velmi odlišných množství. Uvedení jednotného čísla vybízí k vytvoření nabídky pro toto jediné číslo a překvapení, když dorazí skutečná vydání.
Struktura nákladů: Za co vlastně platíte
Pochopení struktury nákladů činí vyjednávání produktivnějším, protože posouvá diskusi od „snížit cenu o 8 %“ k „které z těchto prvků lze změnit“.
- Materiál. Obvykle 25–45 % z ceny za kus, řízeno jakostí, tloušťkou, využitím šířky svitku a hodnotou využití šrotu. Uspořádání pásu, které snižuje zmetkovitost z 30 % na 22 %, má větší hodnotu než většina jednání o ceně.
- Amortizace nástrojů. Rozprostřete po celém uvedeném objemu. Zde nejvíce záleží na objemových předpokladech.
- Stiskněte čas. Údery za minutu vynásobené počtem stanic, které díl zabírá. Součást, kterou lze vyrobit v matrici s 12 stanicemi běžící rychlostí 300 zdvihů za minutu, je výrazně levnější než ta, která vyžaduje 20 stanic rychlostí 120 zdvihů za minutu.
- Sekundární operace. Řezání závitů, odstraňování otřepů, svařování, pokovování a montáž jsou náročné na pracovní sílu a obvykle mají vyšší okraje než samotné lisování.
- Inspekce. Často podceňovaný. Uvolnění součásti se 40 tolerančními charakteristikami kontrolované v každé šarži stojí mnohem více než součást se čtyřmi.
- Balení a logistika. Exportní balení, vysoušedlo, prevence koroze a přeprava z přístavu do místa určení zvyšují viditelné procento nákladů na vykládku, zejména u dílů s nízkou hodnotou.
Dvě skryté náklady si zaslouží pozornost při vyjednávání. Předpoklady zmetkovitosti jsou součástí ceny za kus a jsou zřídkakdy zveřejněny; dotaz na předpokládanou zmetkovitost je legitimní a odhalující otázka. Konsolidace nákladu je druhá: dodavatel nacházející se v blízkosti velkého kontejnerového přístavu může konsolidovat zásilky a snížit náklady na vykládku způsobem, který cenová nabídka nezviditelní.
Kvalifikace dodavatele: Dokumenty k vyžádání
Dodavatel vysoce přesného lisování by měl být schopen vyrobit následující bez dlouhého interního hledání. Pokud nějaká položka vyžaduje eskalaci, jedná se o informace o organizaci.
- Certifikát systému managementu jakosti s uvedeným certifikačním orgánem a rozsah pokrývající lisování kovů.
- Materiálové certifikáty pro specifické teplo nebo šarži cívek použité na prvním článku.
- Zpráva o kontrole prvního článku s naměřenými hodnotami proti každé toleranční charakteristice, bez tikáčků vyhovuje/nevyhovuje.
- Plán řízení procesu identifikující, které charakteristiky jsou kontrolovány, jak často a jakým nástrojem.
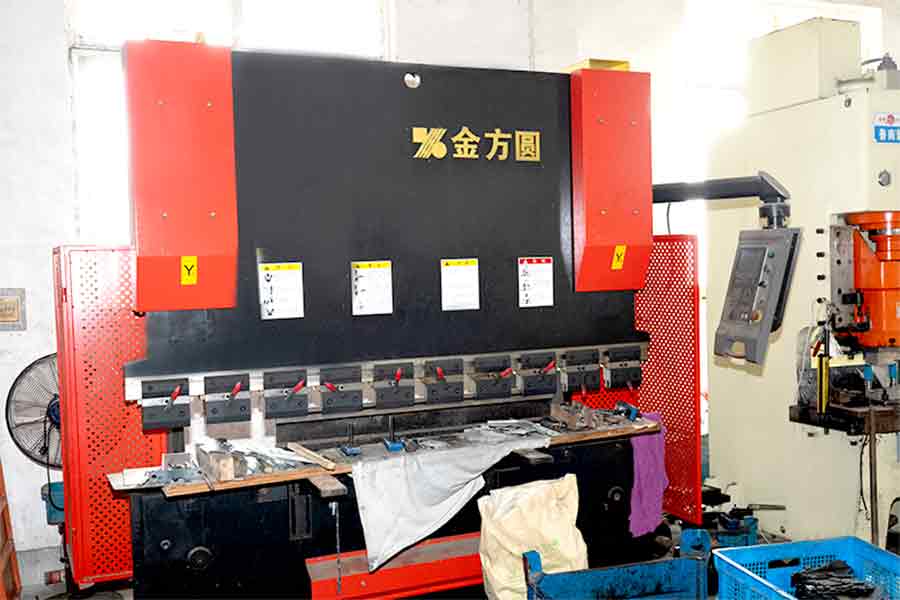
- Seznam vybavení s tonáží lisu, maximální velikostí lože, rychlostí zdvihu a kapacitou výšky zápustky – to ukazuje, zda nástroj skutečně sedí.
- Záznamy o nápravných opatřeních z nedávných problémů zákazníků. Dodavatel bez zaznamenaných problémů je buď nový, nebo je nezaznamenává.
- Seznam subdodavatelů pro pokovování, tepelné zpracování a jakýkoli externí provoz, protože většina úniků kvality pochází mimo lisovnu.
- Balení vzorků a standard identifikace, včetně sledovatelnosti šarže od svitku po karton.
Audit nebo videonávod má větší cenu než soubor dokumentů. Sledování toho, jak se třídí šrot, zda jsou matrice uloženy na stojanech s připojenými záznamy o údržbě a zda je oblast kontroly oddělena od výrobního podlaží, řekne zkušenému kupujícímu více o schopnostech než certifikát.
Spolupráce s dodavatelem lisování na bázi Ningbo
Ningbo je jedním z praktičtějších míst v Číně pro získávání lisovaných kovových dílů, především kvůli logistice. Přístav odbavuje velmi vysoký objem kontejnerové dopravy a továrna ve vzdálenosti zhruba 25 km od přístavu dokáže přesunout hotové zboží z výrobní linky na kontejnerové nádvoří za jediný den. U exportních programů s úzkými dodacími lhůtami tato blízkost odstraňuje kategorii zpoždění, kterému se vnitrozemští dodavatelé nemohou vyhnout.
Ningbo Mingli Electric Technology Co., Ltd. je výrobce a obchodní společnost založená v roce 2017, která pracuje v oblasti lisovaných kovových dílů, plechových dílů a vyrobených sestav s udávanou kapacitou více než 5 000 tun za rok a týmem více než 50 lidí. Uvedený procesní rozsah společnosti pokrývá pět cest, které se mapují na produktové kategorie: vysoce přesné lisování pro lisované kovové díly, zpracování plechu pro plechové součásti a zpracování vnitřních závitů, svařování a zpracování plastů podpůrné montážní práce. Vývoj je řízen na zakázku – díly jsou vyráběny podle zákaznických výkresů nebo vzorků, spíše než z katalogu – a uváděné podnikání společnosti je orientováno na export v celé Evropě, Americe, jihovýchodní Asii a na Středním východě.
Pro kupující je tento profil nejužitečnější ve třech situacích. Za prvé, když byla součást navržena v jednom procesu a je třeba ji optimalizovat pro lisování, protože cesta vlastního vývoje umožňuje včasné zapojení do návrhu. Za druhé, když součást vyžaduje více než jeden proces – například lisovaný držák se závitovou vložkou a přivařenou výztuží – a konsolidace se vyhne hromadě tolerancí při jednání se třemi dodavateli. Za třetí, když objemy spadají mezi rozsah malosériového laserového řezu a řadu specializovaných nástrojů s velmi vysokým objemem, kde dodavatel s flexibilní kapacitou lisu a kombinací typů matric může být ekonomičtější než oba extrémy.
Stále platí obvyklá due diligence a nic z toho by nemělo být přeskočeno na základě firemního profilu. Vyžádejte si certifikát managementu kvality a jeho rozsah, potvrďte, které konkrétní certifikáty jsou drženy spíše než předpokládané, vyžádejte si seznam zařízení podle velikosti a tonáže vašeho dílu a zeptejte se přímo, které operace jsou prováděny interně a které jsou subdodavatelské. Zeptejte se také na předpokládanou míru zmetkovitosti v nabídce a interval přebroušení pro matrici, která by šla na váš díl. Dodavatel, který na tyto čtyři otázky jasně odpovídá, je obvykle dodavatel, který řídí svůj proces.
Vysoce přesné ražení odměňuje kupující, kteří s ním zacházejí spíše jako s inženýrským nákupem než s nákupem komodity. Tolerance, kterou obdržíte, je tolerance, pro kterou byl nástroj vyroben, a nástroj odráží vámi dodaný výkres, vámi zadaný materiál a objem, ke kterému jste se zavázali. Získání těchto tří vstupů těsně před vyříznutím kostky má větší cenu než jakékoli následné vyjednávání o ceně.
Praktická sekvence je krátká. Definujte kritické charakteristiky a zbytek nechte být referenční. Vyberte třídu materiálu a toleranci tloušťky, které ponechávají prostor pro proces. Odsouhlaste metodu inspekce, cíl schopností a dokumentaci před prvním článkem, nikoli po první stížnosti. A písemně potvrdit, kdo je vlastníkem nástroje, jak dlouho se očekává, že vydrží a co se stane, když se změní design. Udělejte to a ±0,02 mm na výkresu přestane představovat riziko a začne být specifikací.

 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Copyright © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
